-
 喷涂生产线选型为什么要优先考虑输送系统?
2026-10-10
-
 自动喷涂流水线选型容易忽略哪些问题?
2026-10-10
-
 铝型材如何选用涂装设备?从产能、型材规格到喷涂工艺分析
2026-09-24
自动喷涂流水线选型容易忽略哪些问题?
2026-10-10 9次浏览 来源:展耀涂装
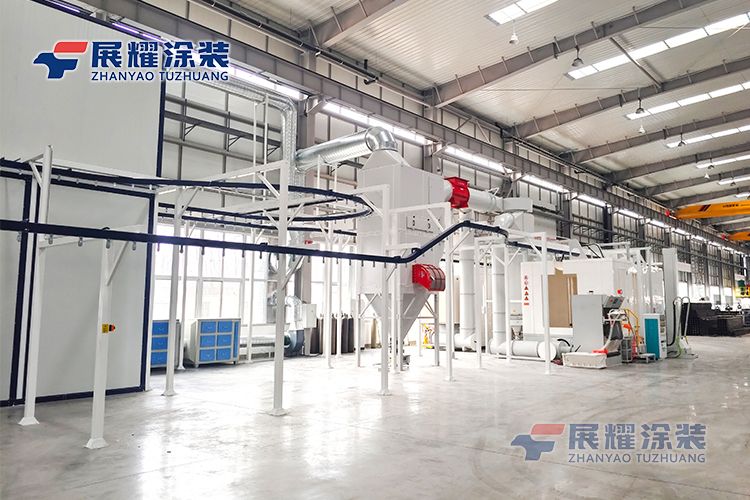
自动喷涂流水线的选型不能只看设备价格、自动化程度或喷枪数量,还需要结合工件尺寸、产品结构、涂料类型、喷涂质量要求和生产节拍综合判断。实际生产中,部分产线虽然完成了自动化配置,却可能出现复杂部位覆盖不足、换型效率偏低或固化效果不稳定等问题。造成这些情况的原因,往往不是单台设备性能不足,而是整条生产线的工艺与配置缺乏匹配。
一、自动喷涂流水线选型中,为什么容易忽略工件特点?
1. 只根据产品尺寸确定设备规格
工件尺寸是自动喷涂流水线设计的重要依据,但不能代表全部喷涂需求。相同尺寸的金属板件、管材和框架结构,其表面形状、边角数量、遮蔽区域及喷涂难度可能存在明显差异。
对于平面板件,喷涂重点通常在于膜厚均匀性和连续覆盖;对于带有凹槽、内角或复杂结构的工件,涂料能否进入相应区域,则与喷枪布置、喷涂角度、工件姿态及喷涂参数密切相关。
如果选型时只考虑工件长宽高,而没有分析实际喷涂面和结构特征,后续可能需要增加人工补喷,影响自动化生产的实际效果。
2. 忽略多品种生产时的换型需求
自动喷涂流水线并不一定适合所有产品共用同一套喷涂参数。不同工件的尺寸、颜色、涂料用量和外观要求存在差异,可能需要调整喷枪位置、输送速度及喷涂程序。
对于产品种类相对固定、批量较大的生产场景,专用自动喷涂配置通常更容易保持工艺稳定。对于多品种、小批量生产,则需要关注程序切换、工件定位、喷枪调整及换色清理等环节。
设备自动化程度越高,并不意味着产品切换一定越快。选型时应结合实际订单结构,判断柔性配置是否具有必要性。
二、自动喷涂流水线配置,哪些工艺环节容易被低估?
1. 只关注喷涂设备,忽略前处理与固化
自动喷涂流水线的涂层质量不仅取决于喷涂环节,还受到工件表面状态和涂层固化条件的影响。
对于金属工件,如果表面存在油污、锈蚀或其他影响附着力的污染物,即使喷涂设备能够保持稳定的出漆量,也难以从根本上解决涂层附着问题。因此,前处理方式需要根据基材、表面状态及涂层要求确定,常见工艺包括脱脂、除锈、清洗和干燥等,具体流程应结合实际需要配置。
固化环节同样需要与涂料体系匹配。对于烘烤型涂料,需要根据涂料技术要求、工件温度和保温时间确定固化条件,不能简单以烘道长度或炉内空气温度判断固化是否充分。
前处理、喷涂和固化之间存在连续的工艺关系。任何一个环节配置不合理,都可能影响整条自动喷涂流水线的运行效果。
2. 设备之间缺乏节拍匹配
喷涂设备能够达到一定的处理速度,并不代表整条生产线都能以相同节拍运行。
实际生产中,前处理、干燥、喷涂、流平和固化等工序的处理能力可能不同。如果喷涂工位速度较快,但固化环节的有效处理能力不足,工件就可能在后续工序积压。
对于采用悬挂输送系统的生产线,输送速度、挂具间距、工件装载方式和炉内停留时间需要统筹考虑。对于采用其他输送形式的设备,也需要核对工件转运、工位衔接及必要的缓冲空间。
选型时应以实际产品和目标产量核算整线节拍,而不是仅根据单台喷涂设备的理论处理能力判断生产效率。
三、自动喷涂流水线如何合理确定自动化程度与设备规格?
1. 自动化配置应与生产模式相适应
自动喷涂流水线可以采用自动喷涂、人工辅助喷涂或两者结合的配置方式,具体取决于工件特点和生产要求。
对于结构规则、批量稳定的产品,自动喷枪配合固定输送系统,有利于减少人工操作差异,并保持喷涂参数相对稳定。
对于存在复杂内角、深腔或局部特殊要求的工件,则需要评估自动喷涂的覆盖能力,必要时保留人工补喷工位。对于多品种生产,还应考虑喷涂程序调整、工件定位及换色清理所需的时间。
合理的自动化配置,应以满足产品质量和生产节拍为基础,而不是单纯追求减少人工数量。
2. 根据厂房条件确定整线布局
自动喷涂流水线的设备规格还受到厂房空间、建筑高度、物流通道及公用工程条件的限制。
在方案设计阶段,需要核对喷涂区域、前处理设备、固化设备、输送系统和上下件区域之间的空间关系。对于需要配置烘道的生产线,还应考虑炉体安装空间、维护通道、排风条件及相关安全要求。
如果厂房长度有限,可以评估折返式或其他紧凑型布局,但布局调整不能以牺牲工序衔接、设备维护空间或安全条件为代价。
此外,喷涂材料、工件尺寸和产能需求不同,所需的通风、过滤、供漆或供粉系统也可能存在差异。相关配置应在工艺方案确定后进行核算,避免设备进场后再进行大范围调整。
从实际应用来看,自动喷涂流水线选型需要把产品特点、涂层要求、生产节拍、自动化方式和厂房条件放在同一套方案中评估。企业在确定设备规格前,应尽可能提供代表性工件、涂料信息、目标产量及质量要求,并通过工艺验证确认关键参数。设备配置没有适用于所有产品的统一方案,只有工艺匹配、产能协调且便于维护的生产线,才能更好地满足长期生产需求。

 官方抖音号
 官方微信号
 官方快手号
 冀公网安备 13012302000439号


