-
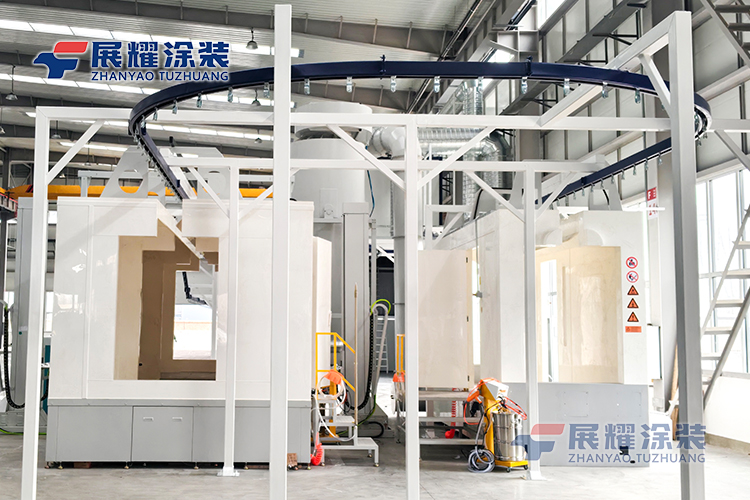 喷涂生产线选型为什么要优先考虑输送系统?
2026-10-10
-
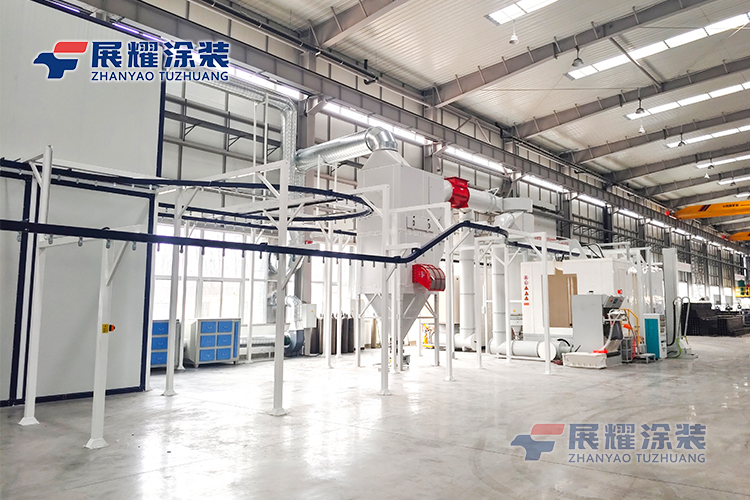 自动喷涂流水线选型容易忽略哪些问题?
2026-10-10
-
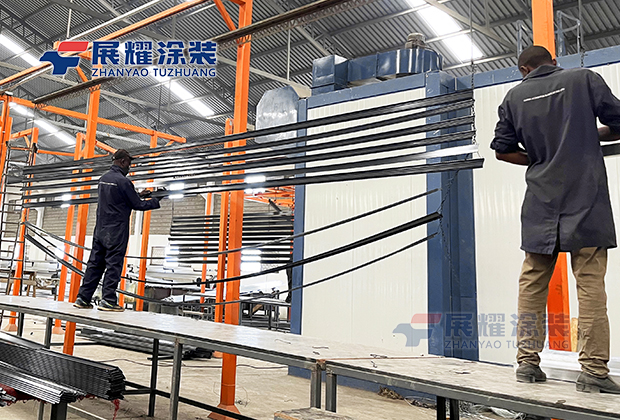 铝型材如何选用涂装设备?从产能、型材规格到喷涂工艺分析
2026-09-24
喷涂生产线选型为什么要优先考虑输送系统?
2026-10-10 7次浏览 来源:展耀涂装
喷涂生产线选型需要结合工件特点、生产节拍和工艺流程确定输送系统,常见方式包括悬挂输送、地面输送和工位式输送等。输送系统不仅负责工件转运,还会影响喷涂工位布局、固化时间、上下件效率及整线运行方式。如果前期只确定喷涂设备和烘炉规格,再考虑工件如何流转,可能导致工序衔接不合理,增加后期改造难度。
一、喷涂生产线为什么需要提前确定输送方式?
1. 输送方式决定工件如何经过各道工序
喷涂生产线通常涉及前处理、干燥、喷涂、流平或固化等环节,不同工艺对工件的输送姿态、停留时间和转运方式有不同要求。
例如,适合悬挂的金属框架、护栏和管材,可以通过悬挂输送系统依次经过相关工位。对于尺寸较大、重量较高或不适合悬挂的工件,则需要结合承载方式、转运空间和喷涂姿态选择其他输送方案。
输送系统的选择还会影响喷枪的布置。如果工件在输送过程中持续移动,喷涂设备需要与输送速度、工件间距及喷涂区域长度相匹配;如果工件在固定工位完成喷涂,则需要考虑工位数量、转运节拍和工件定位方式。
因此,输送系统并不是独立于喷涂工艺之外的辅助设备,而是决定各工序如何衔接的重要组成部分。
2. 输送节拍会影响整条生产线的实际产能
生产线的产能不能只根据喷枪数量或单个工位的处理速度判断,还需要考虑工件进入、喷涂、固化和下线的整体节拍。
以连续悬挂输送为例,输送速度、挂具间距和每个挂具承载的工件数量,都会影响单位时间内的工件通过量。如果喷涂工位能够快速完成作业,但固化设备需要更长的停留时间,就需要根据固化要求核算有效输送长度及炉内承载能力。
对于需要逐件定位、间歇停留或进行多面喷涂的工件,单纯提高输送速度未必能够增加有效产量。工件在喷涂位置停留不足,可能影响覆盖效果;工位之间缺少合理的缓冲,也可能导致设备等待或工件积压。
在喷涂生产线选型阶段,应根据目标产量、工艺时间和工件装载方式核算整线节拍,而不是单独提高某个设备的运行速度。

二、不同喷涂生产线应该如何选择输送系统?
1. 连续悬挂输送适合哪些生产场景?
连续悬挂输送系统通常用于具有适宜吊挂位置、能够稳定悬挂运行的工件,例如金属框架、护栏、部分汽车零部件及其他批量生产的金属制品。
工件通过挂具连接输送链,按照设定速度依次经过相应工序。这种方式有利于实现工序连续衔接,也便于将前处理、喷涂和固化等环节组织在统一的生产流程中。
不过,悬挂输送并不适合所有产品。工件重量、重心、吊挂位置、摆动情况和喷涂死角,都需要在设计阶段评估。对于需要喷涂多个表面或对外观要求较高的工件,还应确认挂具是否会遮挡喷涂区域。
如果生产任务以批量较大、产品类型相对稳定为主,连续悬挂输送可以作为重点评估对象。但具体配置仍需要结合工件尺寸、生产节拍和厂房空间确定。
2. 间歇式与地面输送适合哪些工况?
对于多品种、小批量生产,或者需要在特定工位完成定位、检查及多面喷涂的产品,间歇式输送或地面输送可能更符合实际需求。
间歇式输送可以按照工序要求控制工件的运行与停留,使喷涂、检查或人工辅助操作有相对明确的作业时间。但如果多个工位需要较长时间停留,就必须评估工位数量及节拍协调问题,避免某一工序成为产能瓶颈。
地面输送则可以根据工件承载方式和厂房布局进行设计,适用于部分不便悬挂或需要专用承载工装的产品。其选型重点包括地面空间占用、工件转弯半径、承载能力以及与喷涂区域的衔接方式。
需要注意的是,连续式、间歇式与地面输送并非完全互斥的分类,具体方案应根据输送结构、运行方式和工件特征确定。有些生产线也会采用多种输送方式组合,以适应不同工序的要求。
三、输送系统选型还需要考虑哪些关键因素?
1. 工件重量、尺寸与装载方式
输送系统的承载能力不能只按单件工件重量核算,还需要考虑挂具、托盘或其他承载工装的重量,以及运行过程中的载荷分布。
对于大型工件,还需要核对整体长度、宽度、高度和转弯空间,避免工件在输送过程中与设备、炉体或厂房结构发生干涉。
如果工件需要在输送过程中保持特定姿态,也应提前确定夹持或吊挂方式。否则,即使输送设备能够承载工件,也不一定能够满足喷涂覆盖和运行稳定性的要求。
2. 固化工艺与厂房布局的匹配
当喷涂生产线配置烘炉时,输送方式会直接影响工件在炉内的运行路径和停留时间。
对于连续输送系统,通常需要结合输送速度、炉内有效路径长度和涂料固化要求核算工艺条件。对于间歇式输送,则需要确认工件进入、停留和离开固化工位的节拍是否满足生产要求。
厂房条件同样会影响输送方案。悬挂输送需要考虑轨道高度、承载结构和工件摆动空间;地面输送则需要预留设备安装、工件转运及人员通行空间。
因此,喷涂生产线布局应把输送路径、喷涂设备、固化设备和上下件区域统筹设计,而不是仅根据现有厂房空余面积安排设备位置。
从实际应用来看,喷涂生产线选型应在工艺规划阶段同步确定输送方式、工件装载方案和生产节拍。对于批量稳定、适合吊挂的产品,可以重点评估连续悬挂输送;对于需要定位操作或产品变化较多的工况,则应进一步比较间歇输送和地面输送方案。企业可结合工件样品、目标产量、涂层要求及厂房条件进行综合评估,避免输送系统与喷涂工艺脱节。

 官方抖音号
 官方微信号
 官方快手号
 冀公网安备 13012302000439号


