-
 金刚石锯片喷漆线应用解析
2026-10-29
-
 大型工件喷涂设备如何选择?
2026-10-29
-
 自动喷涂设备如何减少人工依赖?关键在于工艺与自动化配置
2026-10-22
大型工件喷涂设备如何选择?
2026-10-29 3次浏览 来源:展耀涂装
大型工件喷涂设备如何选择?对于生产大型机械、钢结构、工程设备、压力容器及其他重型金属产品的工厂来说,设备选型不仅关系到涂层质量,还会影响生产节拍、人工投入、能源消耗以及后续的维护成本。
大型工件与常规金属零部件不同。其尺寸跨度大、结构复杂、重量较高,部分工件存在深腔、内角、焊缝或较长的外形结构。喷涂过程中,工件的输送、表面处理、喷涂覆盖和固化条件都需要结合实际生产工况进行设计。
因此,采购大型工件喷涂设备时,不能只关注喷涂室尺寸或设备报价,而应从工件特征、涂装工艺、生产能力和整线配置等方面进行综合判断。
大型工件喷涂设备选型,首先要明确工件和生产要求
在确定设备配置之前,工厂需要先梳理自身的产品情况。
对于工程机械零部件,工件可能具有较大的重量和复杂的结构;对于钢结构产品,工件可能呈现长尺寸、宽幅或多种规格混合生产的特点;对于压力容器,喷涂过程还需要考虑筒体内外表面的处理要求。
这些差异会直接影响设备方案。
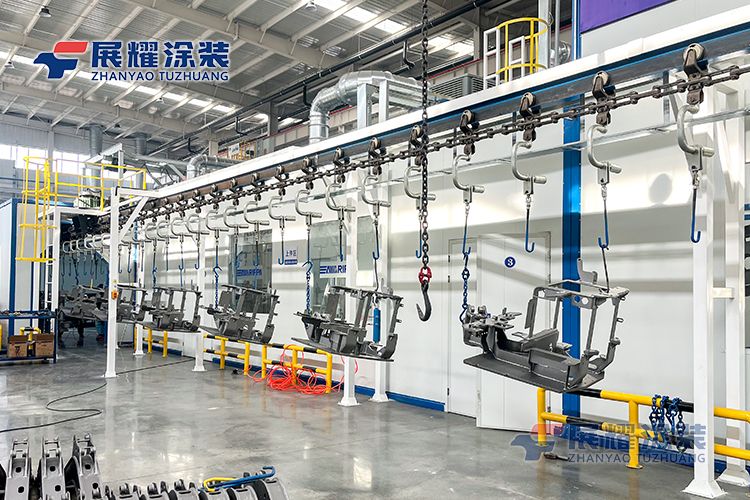
选型前,建议重点确认以下信息:
工件尺寸: 长度、宽度、高度,以及不同产品之间的尺寸差异。
工件重量: 单件重量、吊具重量和输送负载。
工件材质: 碳钢、不锈钢、铝材或其他金属材料。
表面状态: 是否存在锈蚀、氧化皮、油污、焊渣等需要处理的问题。
涂层要求: 粉末涂层或液体涂层,所需膜厚、附着力、耐腐蚀性及外观要求。
生产能力: 每小时、每天或每月需要完成的工件数量。
生产方式: 单一规格连续生产,还是多规格、小批量切换生产。
这些基础信息能够帮助设备制造商判断喷涂室、前处理系统、输送系统和固化设备的配置范围。
比较不同厂家方案,只有在相近的工况和技术要求下,设备报价才具有实际比较意义。
大型工件喷涂设备通常可以根据涂装工艺分为粉末喷涂设备和液体喷漆设备。
两种工艺适用的产品和生产条件存在差异,并不是简单地通过喷涂效率或设备投资来判断。
粉末喷涂设备
粉末喷涂适用于能够承受相应固化温度的金属工件。
常见配置包括:
静电喷粉设备
粉末回收系统
工件输送系统
粉末固化炉
必要的前处理及烘干设备
对于大型金属工件,粉末喷涂需要重点考虑工件接地、复杂结构的喷涂覆盖、粉末回收以及固化过程中的温度控制。
如果工件结构复杂,存在较深的凹槽或内角,仅依靠自动喷枪可能难以获得均匀的涂层。此时可以根据工件结构,采用自动喷涂与人工补喷相结合的方式。
粉末喷涂设备适用于工程机械零部件、金属结构件、机械设备外壳及其他适合粉末涂装的产品。
液体喷漆设备
液体喷漆适用于多种金属工件,也可以根据涂料体系和基材要求应用于其他材料。
常见配置包括:
喷漆室
喷漆设备或自动喷涂机器人
漆雾处理系统
工件输送系统
流平或闪干区域
烘干设备
液体喷漆可以根据涂料体系采用常温干燥、低温烘干或其他适配的干燥方式。
对于大型工件,如果产品对颜色、外观、涂层体系或局部修补有特殊要求,液体喷漆可能更适合实际生产需求。
同时,喷漆设备需要结合涂料的溶剂特性、通风要求、漆雾处理及现场安全条件进行设计。
选型判断:
粉末喷涂与液体喷漆的选择,应结合工件材质、涂层性能、固化条件、产品结构及生产要求进行判断。
如果工厂已经确定了涂料体系,设备选型就需要围绕该工艺展开,而不是为了提高自动化程度而改变原有涂装方式。
输送系统如何选择?大型工件的关键配置之一
对于大型工件喷涂生产线,输送系统不仅承担工件搬运任务,还会影响喷涂节拍、设备布局和工件在各工艺区域中的停留时间。
不同的输送方式适用于不同的工件结构和生产组织方式。
悬挂输送系统
悬挂输送适用于具备吊挂条件的工件。
工件通过吊具悬挂在输送链上,依次经过前处理、喷涂、固化等工艺区域。
这种方式能够减少地面占用,并便于工件在连续生产过程中进行输送。
但对于大型工件,需要重点确认吊挂点、工件摆动、吊具承载能力、厂房高度以及工件与设备之间的安全间距。
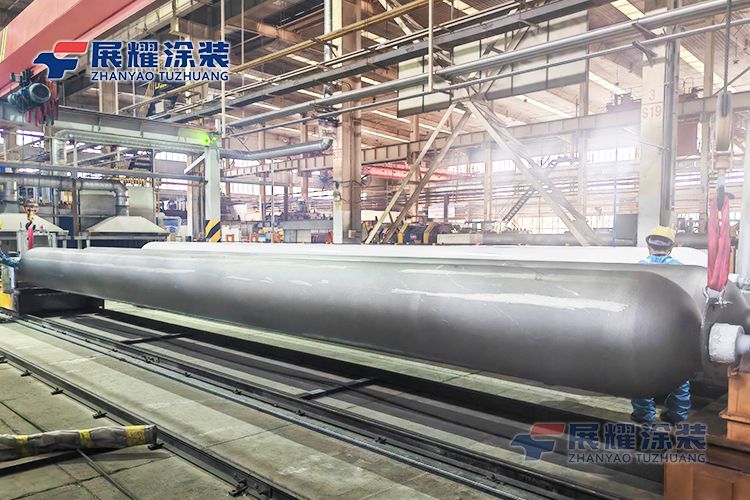
电动葫芦输送系统
对于重量较大、尺寸较长或生产节拍存在差异的工件,电动葫芦输送系统具有较强的工艺适应性。
工件可以通过电动葫芦完成吊装和转运,并根据工艺要求进入不同的处理区域。
这种输送方式适用于大型机械设备、钢结构件及部分重型金属工件。
对于多规格产品生产,电动葫芦系统还可以根据实际布局设计相应的输送路径和控制方式。
地面输送系统
当工件不适合悬挂,或者工件重量、结构和生产方式更适合地面承载时,可以考虑地面输送方案。
例如地轨输送、台车输送或其他重载输送形式。
地面输送系统需要结合工件重量、车间地面条件、转运方式以及喷涂区域的布置进行设计。
对于大型工件,输送方式不应单独选择,而应与前处理设备、喷涂室、固化炉及厂房布局进行整体匹配。
前处理设备如何配置?
前处理是大型工件喷涂生产线的重要组成部分。
工件表面的油污、锈蚀、氧化皮及其他污染物,会影响涂层附着力和后续涂装质量。
对于大型工件,前处理方式需要根据材质、表面状态、工件结构和涂层要求确定。
常见方式包括:
喷淋前处理: 适用于能够通过喷淋方式完成表面清洗的工件,可根据工艺要求配置脱脂、清洗及其他处理工序。
浸渍前处理: 适用于能够进入处理槽,并满足槽体尺寸、吊装和排液要求的工件。
喷砂或抛丸处理: 适用于需要去除锈蚀、氧化皮或建立表面粗糙度的工件,具体工艺应结合涂层要求确定。
对于大型钢结构或重型机械工件,前处理设备需要重点考虑工件尺寸、处理效率、表面状态以及后续喷涂工艺。
如果工件在前处理后存在残留水分,还需要根据工艺要求配置相应的烘干设备,避免水分影响后续涂装。
固化炉选型不能只看炉体尺寸
对于需要加热固化的涂装工艺,固化炉是影响涂层质量的重要设备。
大型工件通常具有较大的热容量,部分产品还存在厚壁结构、复杂截面或不同部位受热条件不一致的问题。
因此,固化炉选型需要重点考虑以下因素:
工件尺寸与装载方式
炉体内部空间需要满足工件尺寸、吊具结构及输送方式的要求。
同时,应考虑工件在炉内的排列方式,避免工件之间距离过小而影响热风循环。
涂料固化要求
不同涂料具有不同的固化温度和时间要求。
设备设计应根据涂料供应商提供的固化条件,结合工件实际温度变化进行确定。
对于大型工件,炉内空气温度达到设定值,并不意味着工件本身已经完成固化。
热风循环与温度均匀性
大型工件结构复杂,不同部位的受热情况可能存在差异。
固化炉需要结合工件结构、装载密度和热风循环方式进行设计,减少局部升温过快或受热不足的问题。
生产节拍
固化时间会影响输送速度和生产线整体产能。
如果固化时间较长,而前端喷涂工序的生产速度较快,就需要考虑炉体长度、输送节拍或其他工艺组织方式,避免固化炉成为整线生产瓶颈。
自动喷涂还是人工喷涂?
大型工件喷涂设备的自动化程度,需要根据工件规格、生产批量和喷涂复杂程度进行判断。
对于工件尺寸相对稳定、生产批量较大、喷涂路径具有重复性的产品,可以考虑自动喷涂或机器人喷涂。
自动喷涂能够减少重复性操作,并提高喷涂过程的一致性。
但对于多规格工件、复杂结构产品或小批量生产,人工喷涂仍具有一定的灵活性。
实际生产中,也可以采用自动喷涂与人工补喷相结合的方式。
例如,大型机械结构件的主要外表面由自动喷涂设备完成,复杂边角、遮挡区域或局部需要修补的位置由人工处理。
这种配置需要根据工件结构、喷涂质量要求和生产节拍进行合理设计。
自动化设备的价值不只是减少人工操作,还需要考虑喷涂质量稳定性、设备利用率、维护要求以及整体投资回报。
采购大型工件喷涂设备,如何判断方案是否合理?
设备投资不仅需要考虑初始采购成本,还需要评估长期运行情况。
在比较不同设备制造商的方案时,建议重点关注以下几个方面。
设备配置是否完整
需要确认设备是否包含生产所需的前处理、喷涂、输送、固化、回收及相关辅助系统。
如果部分设备由其他供应商提供,还需要明确各系统之间的接口和责任范围。
产能计算是否符合实际工况
设备厂家应根据工件尺寸、生产数量、输送速度、喷涂时间和固化条件进行产能分析。
不能仅凭设备运行速度或喷枪数量判断整条生产线的实际产能。
设备是否具备后续扩展条件
如果企业未来计划增加产品规格、提高产能或调整涂装工艺,设备布局和控制系统是否具备相应的扩展空间,也需要提前考虑。
能耗与维护成本是否合理
喷涂生产线的运行成本包括能源、涂料、人工、维护以及必要的环保处理费用。
对于大型工件生产线,固化炉、通风系统和输送系统的运行成本尤其值得关注。
采购时应要求设备厂家提供与实际配置相对应的能耗和维护说明,而不是仅比较设备采购价格。
制造商是否具备整线工程能力
大型工件喷涂设备涉及机械结构、涂装工艺、输送、热工及电气控制等多个专业。
设备制造商是否能够进行整线设计、设备制造、安装调试及后续技术支持,会影响项目实施和生产运行。
展耀涂装面向不同工件尺寸、生产工况和涂装要求,提供定制化涂装设备及整线解决方案。对于大型工件项目,方案设计需要结合工件结构、生产节拍、厂房条件和工艺要求进行综合评估。
大型工件喷涂设备选型总结
大型工件喷涂设备的选型,本质上是对工件、工艺、输送和生产能力进行系统匹配。
重点是投资是否符合生产规划,设备能否支撑未来产能需求;设备配置是否完整,报价与技术方案是否对应;前处理、喷涂、输送和固化工艺能否形成稳定的生产流程。
在实际项目中,合理的选型顺序应该是:明确工件和涂层要求,确定喷涂工艺,再配置输送、前处理、喷涂和固化设备,结合厂房布局及生产节拍完成整线设计。
如果您正在规划大型工件喷涂生产线,可以提供工件尺寸、重量、材质、涂层要求、生产数量及厂房布局等信息。展耀涂装可根据实际工况进行设备配置与工程方案评估。

 官方抖音号
 官方微信号
 官方快手号
 冀公网安备 13012302000439号


